В чем особенности кованой бериллиевой меди?
2026-10-16
Бериллиевая медь C17200, известная как «сталь среди медных сплавов», сочетает в себе высокую прочность, упругость, износостойкость и немагнитные свойства. Ковка является важным методом формообразования для производства крупногабаритных прутков, кованых колец и сложных фасонных изделий. По сравнению с обычным холодной прокаткой или штамповкой, ковка имеет значительные отличия в температурном контроле, эволюции микроструктуры и последующей термообработке.
I.Узкое температурное окно ковки и средний показатель деформируемости в горячем состоянии
Рекомендуемая температура ковки для C17200 составляет 649–816 °C (1200–1500 °F). При температуре ниже 650 °C сплав обладает недостаточной пластичностью, что легко приводит к образованию поверхностных трещин; температура выше 816 °C приближается к зоне красноломкости (около 845 °C), что вызывает аномальный рост зерен. По сравнению с ковочной латунью (рейтинг 100), рейтинг деформируемости C17200 в горячем состоянии составляет около 40, что требует более низкой скорости деформации и равномерного предварительного нагрева штампов.
II.Существенные различия между ковкой и холодной обработкой
Холодная обработка (прокатка, волочение или штамповка) обеспечивает высокую прочность бериллиевой меди в основном за счет наклепа, но при этом вносит выраженную анизотропию свойств. Ковка же осуществляется при больших деформациях выше температуры рекристаллизации, что позволяет:
• Заваривать поры и усадочные раковины в слитке, повышая плотность и усталостную долговечность;
• Измельчать крупные дендриты, формируя линии тока металла, распределенные вдоль основного направления деформации;
• Измельчение зерна путем контроля степени уковки для обеспечения более однородной структуры при последующем дисперсионном твердении.
Однако ориентация зерен и распределение линий тока после ковки также вызывают анизотропию: прочность в продольном направлении выше, чем в поперечном, поэтому расчетное направление нагрузки должно совпадать с направлением линий тока ковки.
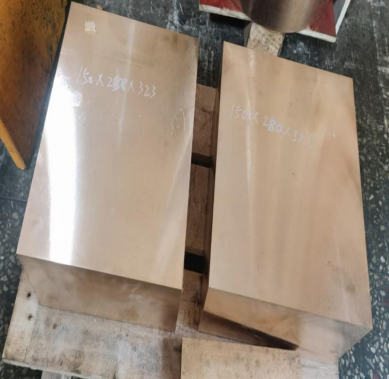
III. После ковки обязательны твердый раствор + старение
Механизм упрочнения бериллиевой меди — это дисперсионное твердение; ковка не позволяет напрямую достичь высокой твердости в состоянии максимального старения (peak-aged). Поковки обычно сначала подвергают обработке на твердый раствор при температуре 774–802 °C с последующей быстрой закалкой, чтобы атомы бериллия образовали пересыщенный твердый раствор в медной матрице. Затем проводится старение при температуре около 315 °C в течение 2–3 часов для выделения мелкодисперсной γ’-фазы, что позволяет повысить предел прочности при растяжении до 1200–1380 МПа, а твердость — до 36–45 HRC.
IV. Границы применимости ковки, прокатки и литья
При выборе метода формообразования следует комплексно учитывать размеры детали, требования к характеристикам и стоимость. Прокатка лучше подходит для массового производства тонких листов, лент и проволоки; литье позволяет за один цикл получать сложные геометрические формы, но по плотности и усталостной прочности оно уступает поковкам; ковка же незаменима в сценариях с большими сечениями, высокими нагрузками и повышенными требованиями к надежности.
| Метод формовки | Типичная продукция | Ключевые преимущества |
| Ковка | Кованые кольца, крупные прутки, фасонные детали | Высокая плотность, непрерывность линий тока металла, высокий усталостный ресурс |
| Прокатка/Волочение | Листы, ленты, пружинная проволока | Высокая точность размеров, хорошее качество поверхности |
| Литье | Сложные корпуса, детали сетчатой формы (близкие к заданным размерам) | Низкая стоимость пресс-форм, высокая свобода проектирования форм |
Таблица 2. Области применения бериллиевой меди в зависимости от способа формования
V. Распространенные дефекты ковки и контроль качества
| Тип дефекта | Причина образования | Ключевые моменты контроля |
| Поверхностные трещины | Слишком низкая температура или слишком быстрая деформация | Предварительный нагрев штампа до 200–300 °C, низкая скорость прессования |
| Крупнозернистость | Слишком высокая температура окончательной ковки или недостаточная деформация | Контроль температуры окончательной ковки, обеспечение степени уковки ≥ 3 |
| Нарушение макроструктуры (линий тока) | Неправильное проектирование плоскости разъема или переходов | Оптимизация полостей предварительной и окончательной ковки, избегание зажимов |
| Неравномерная твердость | Неравномерное охлаждение при закалке/старении | Проверка закалочной среды и равномерности температуры в печи |
Таблица 1. Распространенные дефекты при ковке бериллиевой меди и основные меры контроля
VI. Требования по технике безопасности и охране окружающей среды
При ковке и шлифовке бериллиевой меди образуются пыль и дым, содержащие бериллий, длительное вдыхание которых может вызвать хронический бериллиоз. Цех должен быть оборудован местной вытяжной вентиляцией, системами влажной обработки и сбора пыли; операторы обязаны носить соответствующие респираторы и проходить регулярные медицинские осмотры.
VII. Заключение
Ковка бериллиевой меди — это не просто высокотемпературная ударная обработка, а технологическая цепочка, требующая точного контроля температуры, скорости и структуры. По сравнению с холодной обработкой, ковка лучше подходит для деталей с большим сечением, высокой плотностью и сложной формой. Только сочетание ковки, твердого раствора, старения и управления направлением волокон позволяет в полной мере реализовать преимущества сплава C17200 в плане высокой прочности и упругости.