Почему бериллиево-медные вставки в литьевых формах склонны к сколам и растрескиванию?
2026-09-23
Вставки из бериллиевой меди (BeCu) широко используются для локального теплоотвода, тонкостенных знаков и деталей с зеркальной поверхностью в литьевых формах благодаря их высокой теплопроводности, твердости и отличной полируемости. Однако в процессе производства такие вставки часто подвергаются сколам, трещинам или даже полному разрушению. В данной статье анализируются коренные причины отказов с пяти сторон: материал, конструкция, термообработка, обработка и условия эксплуатации.
I. Характеристики материала: противоречие между высокой твердостью и низкой вязкостью
Твердость сплава C17200 в состаренном состоянии может достигать 36–42 HRC, а предел прочности на разрыв — 1100–1400 МПа. Однако высокая прочность часто сопровождается низкой вязкостью разрушения. Марки с высоким содержанием бериллия, такие как C17200, обладают высокой твердостью, но недостаточным запасом вязкости, поэтому при ударных нагрузках или температурных колебаниях трещины легко возникают в слабых местах. В то же время при длительном контакте с расплавом пластика при температуре 80–260 °C бериллиевая медь подвергается размягчению матрицы из-за перестаривания; в сочетании с циклическими термическими напряжениями, возникающими при многократном резком охлаждении и нагреве, это легко провоцирует появление трещин термической усталости.
II. Конструкция: концентрация напряжений как основная причина сколов
Наиболее распространенными дефектами проектирования вставок из бериллиевой меди являются острые углы, прямоугольные уступы и резкие изменения толщины стенок. Эти геометрические неоднородности создают сильную концентрацию напряжений, из-за чего трещины в первую очередь возникают на кромках. Вставки малого размера и тонкие длинные знаки обладают недостаточной жесткостью и легко деформируются под нагрузкой; при превышении предела прочности материала происходят сколы или поперечные изломы. Рекомендуется предусматривать скругления внутренних углов радиусом не менее R0,3 мм, чтобы избежать резких перепадов сечения.
III. Термическая обработка: состояние определяет предел хрупкости
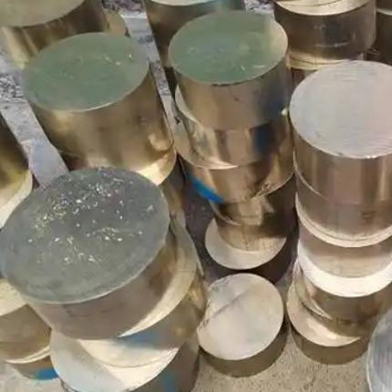
Механические свойства бериллиевой меди сильно зависят от термической обработки. Перестаривание приводит к огрублению упрочняющей γ’-фазы, что вызывает снижение прочности и повышение хрупкости. Неравномерность твердого раствора ведет к неоднородности твердости: мягкие зоны проседают, а твердые — трескаются. Если скорость охлаждения крупных вставок недостаточна, твердость сердцевины может быть на 10–20% ниже, чем у поверхности, что создает источники остаточных напряжений. При закупке следует четко прописывать требования к равномерности твердости, указывать кривую старения и планировать отпуск для снятия напряжений после черновой обработки.
IV. Технология обработки: EDM и шлифование могут скрывать скрытые дефекты
Электроэрозионная обработка (EDM) формирует на поверхности бериллиевой меди переплавленный «белый слой» с высокой твердостью и хрупкостью, сопровождающийся микротрещинами. Если не удалить этот слой, микротрещины будут постепенно расширяться в процессе циклов литья под давлением, что в конечном итоге приведет к выкрашиванию углов. Недостаточное охлаждение при шлифовании легко приводит к прижогам и остаточным растягивающим напряжениям на поверхности; царапины от резания и забоины также могут стать источниками усталостных трещин. Рекомендуется оставлять припуск 0,05–0,10 мм на полировку после чистовой обработки и использовать полировку с низким уровнем напряжений для удаления повреждений поверхностного слоя.
V. Эксплуатация и сборка: нельзя игнорировать разницу в тепловом расширении
Коэффициент теплового расширения бериллиевой меди составляет около 17,8×10⁻⁶/℃, что выше, чем у формовочной стали (около 11–13×10⁻⁶/℃). Когда вставки из бериллиевой меди запрессовываются в стальную обойму формы (или собираются со стальными деталями), расширение при нагреве происходит несинхронно, и вставка подвергается сжимающим или сдвиговым напряжениям; повторяющиеся термические циклы вызывают усталостные повреждения по краям, что со временем приводит к образованию кольцевых трещин. Кроме того, натяг при сборке не должен быть слишком большим, категорически запрещается запрессовка сильными ударами; рекомендуется использовать технологию горячей посадки, чтобы предотвратить скалывание углов непосредственно в момент сборки. Чрезмерный натяг при сборке также опасен: при высоких температурах термическое напряжение может превысить предел текучести бериллиевой меди, что приведет к растрескиванию; недостаточный натяг приведет к расшатыванию вставки. Следует рассчитывать рациональный натяг исходя из рабочей температуры и обеспечивать наличие достаточного количества каналов охлаждения.
VI. Сводка причин отказов и ключевые моменты профилактики
Основные причины выкрашивания и растрескивания вставок из бериллиевой меди обобщены ниже:
Таблица 1. Сводная таблица причин выкрашивания/растрескивания вставок из бериллиевой меди
| Категория отказа | Типичные причины |
| Хрупкость материала | Высокобериллиевая медь C17200 обладает высокой твердостью, но низким запасом вязкости; длительное воздействие высоких температур приводит к разупрочнению из-за перестаривания и термической усталости |
| Концентрация структурных напряжений | Острые углы, прямоугольные уступы, резкие перепады толщины стенок, вставки малого размера или с высоким соотношением длины к диаметру |
| Дефекты термообработки | Перестаривание, неоднородность твердого раствора, неравномерная твердость, недостаточная глубина закалки |
| Механические повреждения | Белый слой/микротрещины после EDM, прижоги при шлифовании, поверхностные царапины |
| Термические/сборочные напряжения | Разница в тепловом расширении между стальной обоймой и бериллиевой бронзой, повторяющиеся термические циклы, неправильный натяг |
Профилактика должна осуществляться путем одновременного контроля в пяти аспектах: выбор материала, проектирование, термообработка, механическая обработка и сборка. Для некритичных поверхностей теплоотвода приоритет следует отдавать маркам с более высокой вязкостью и низким содержанием бериллия, таким как C17500/C17510; на всех углах необходимо предусмотреть достаточные радиусы скругления; строго соблюдать регламент закалки и старения с последующей проверкой равномерности твердости; удалять «белый слой» после электроэрозионной обработки (EDM) и выполнять полировку; при сборке оставлять зазоры для теплового расширения и оптимизировать охлаждение.
Заключение
Сколы и трещины на вставках из бериллиевой меди не вызваны каким-то одним фактором, а являются результатом совокупного воздействия хрупкости материала, концентрации напряжений, дефектов термообработки, повреждений при обработке, а также термических и сборочных напряжений. Только сочетание оптимизации конструкции, контроля технологического процесса и входного контроля материалов позволит в полной мере реализовать преимущества высокой теплопроводности и твердости бериллиевой меди, избежав преждевременного выхода пресс-формы из строя.