Технология производства и ключевые моменты контроля качества полосового проката из бериллиевой меди Полосовой прокат из бериллиевой меди
2026-09-19
сочетает в себе высокую прочность, высокую упругость, а также отличную электро- и теплопроводность. Он широко используется в аэрокосмических соединителях, упругих элементах прецизионных приборов, полупроводниковых тестовых зондах и искробезопасном инструменте.
В данной статье систематизированы технологические процессы производства и ключевые моменты контроля качества полосов из бериллиевой меди — от плавки до готовой продукции, что служит справочным пособием для выбора и закупки материалов.
I. Технологический процесс производства полосового проката из бериллиевой меди
1.Вакуумная плавка и литье
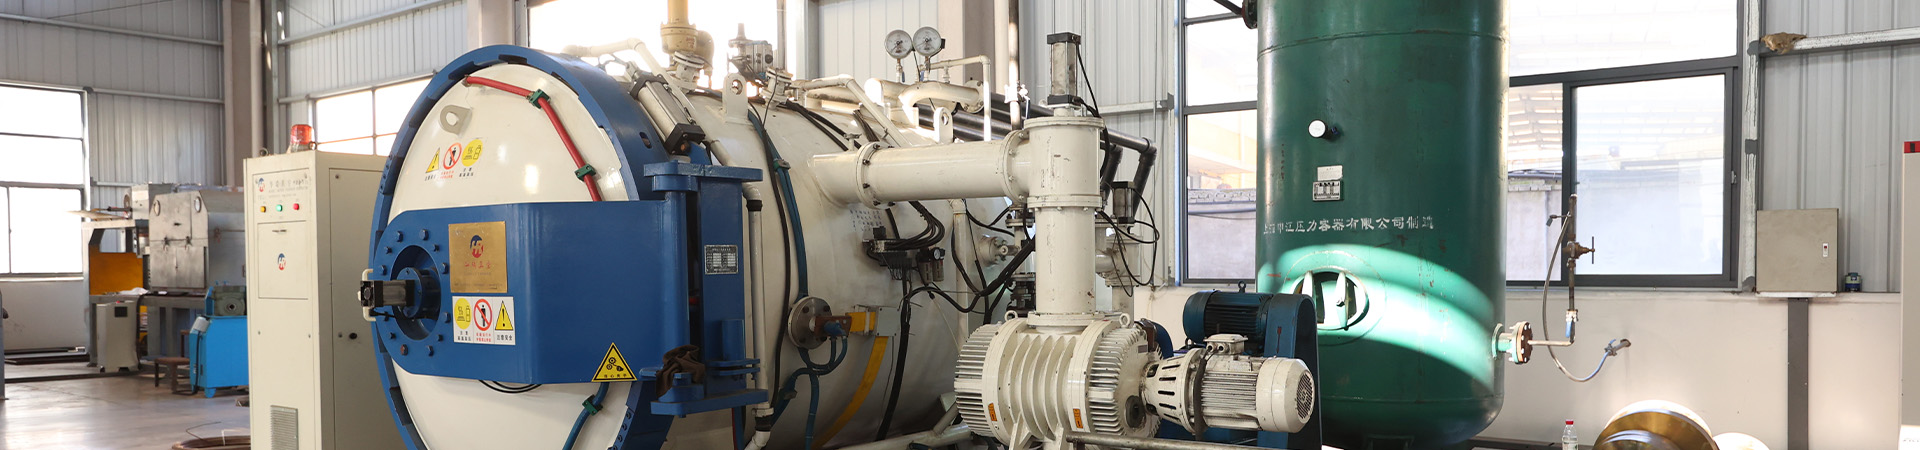
Производство обычно осуществляется с использованием электролитической меди, медно-бериллиевых лигатур и добавок кобальта/никеля в качестве сырья с применением вакуумно-индукционной плавки (VIM) или электрошлакового переплава (ESR). Вакуумная среда эффективно подавляет окисление бериллия и поглощение газов, уменьшая количество пор и включений в слитках. Содержание бериллия в основных марках, таких как C17200, контролируется в пределах 1,80–2,00%, а общее содержание кобальта и никеля составляет не менее 0,20%.
2.Гомогенизирующий отжиг и горячая прокатка
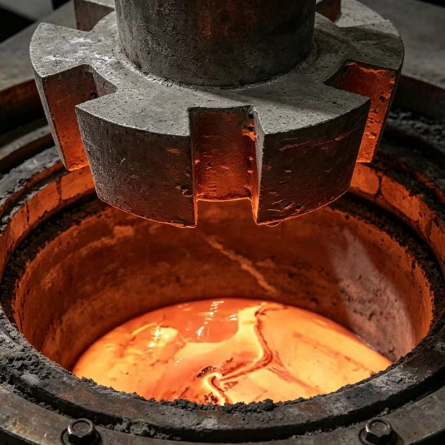
Слитки сначала подвергаются гомогенизирующему отжигу при температуре 800–850 °C в течение 4–8 часов для устранения дендритной ликвации; затем они нагреваются до 950–1050 °C для горячей прокатки, в ходе которой толщина слитка уменьшается до 10–20 мм (средний лист). Температурное окно горячей прокатки узкое, поэтому необходимо строго контролировать температуру окончания прокатки (не ниже 750 °C) во избежание образования поверхностных трещин.
3.Холодная прокатка и промежуточный отжиг
Среднелистовая заготовка подвергается многопроходной холодной прокатке до постепенного достижения целевой толщины (обычно 0,05–3,0 мм). Степень деформации за проход составляет 20–40%, а суммарная деформация может достигать 80–90%. В процессе холодной прокатки проводится промежуточный отжиг при температуре 500–700 °C для восстановления пластичности. Использование прецизионных прокатных станов в сочетании с системой автоматического контроля толщины (AGC) позволяет поддерживать допуск по толщине в пределах ±0,005 мм.
4.Термическая обработка на твердый раствор (закалка)
Закалка является ключевым этапом для обеспечения последующего дисперсионного твердения бериллиевой бронзы. После выдержки ленты при температуре 780–820 °C проводится быстрое охлаждение в воде со скоростью более 100 °C/с. Это позволяет атомам бериллия образовать пересыщенный твердый раствор в медной матрице, создавая мягкое и пластичное состояние, пригодное для формовки.
5.Дисперсионное твердение (старение)
Закаленная лента подвергается старению при температуре 315–350 °C в течение 2–3 часов, в результате чего выделяется мелкодисперсная упрочняющая γ’-фаза. После старения предел прочности при растяжении может достигать 1100–1400 МПа, а твердость — 36–42 HRC, при этом сохраняется электропроводность на уровне 22–25% IACS. Для предотвращения пережога или недожога (недостаточного старения) точность поддержания температуры в печи должна составлять ±3 °C.
6.Чистовая обработка и обработка поверхности
Финишные операции включают травление для удаления окалины, правку растяжением, резку на полосы с удалением заусенцев, а также нанесение антикоррозийного масла или защитной пленки. Поверхность должна быть без царапин, вмятин и оксидных пятен; для прецизионного применения требуется шероховатость поверхности Ra ≤ 0,4 мкм и плоскостность I-unit < 5/м.
II. Обзор ключевых моментов контроля качества Стабильность качества бериллиевой бронзы зависит от контроля всего технологического процесса, основные пункты проверки можно обобщить следующим образом:
Таблица 1. Ключевые моменты контроля качества полосового проката из бериллиевой бронзы
| Этап контроля | Ключевые моменты контроля |
| Химический состав | Использование ICP-OES / спектрального анализа, контроль Be 1,80–2,00%, Co+Ni ≥ 0,20%, примеси Fe/Al/Si каждая ≤ 0,15% |
| Плавка и литье | Вакуумно-индукционная плавка (VIM) или электрошлаковый переплав для предотвращения окисления и газопоглощения; слитки должны проходить ультразвуковую дефектоскопию и макротравление для проверки на наличие усадочных раковин и пористости |
| Горячая прокатка (блюминг) | Горячая прокатка после гомогенизирующего отжига при 800–850 °C, температурный диапазон 950–750 °C, предотвращение поверхностных трещин и неравномерности зерна |
| Холодная прокатка и отжиг | Многопроходная холодная прокатка с промежуточным отжигом при 500–700 °C; контроль допуска по толщине ±0,005 мм с помощью лазерного толщиномера |
| Закалка на твердый раствор | Нагрев до 780–820 °C с последующей быстрой закалкой в воде, скорость охлаждения ≥ 100 °C/с для получения пересыщенного твердого раствора |
| Дисперсионное твердение (старение) | Старение при 315–350 °C в течение 2–3 ч, равномерность температуры в печи ±3 °C; контроль твердости 36–42 HRC и электропроводности 22–25% IACS |
| Поверхность и размеры | Травление, правка растяжением, резка и удаление заусенцев; шероховатость поверхности Ra ≤ 0,4 мкм, плоскостность I-unit < 5/м |
III. Типичные марки и справочные характеристики
К распространенным маркам бериллиевой бронзы в лентах относятся C17200 (высокобериллиевая, Be 1,8–2,0%), C17500 (бериллиево-кобальтовая медь) и C17510 (бериллиево-никелевая медь). Марка C17200 обладает самой высокой прочностью после старения и подходит для упругих элементов; C17500/C17510 имеют лучшую электро- и теплопроводность, что делает их подходящими для электродов и разъемов с высокими требованиями к теплоотводу.
При закупке следует четко указывать марку сплава, состояние поставки (закаленное или состаренное), допуск по толщине и сторону, ответственную за термообработку.
Заключение
Преимущества характеристик лент из бериллиевой бронзы обусловлены точным соответствием состава и технологии термообработки. На каждом этапе — от вакуумной плавки и горячей прокатки заготовок до закалки и старения — температура и степень деформации влияют на конечную прочность, электропроводность и стабильность размеров. Выбор поставщика с возможностью контроля на всех этапах производства, а также фиксация состояния материала и стандартов приемки в контракте являются ключом к обеспечению стабильности качества серийных партий.